
Por que os componentes de borracha integrados estão substituindo conjuntos de múltiplas peças em algumas aplicações?
Um registro de decisão para combinar limitadores de suporte de vedações e recursos de localização sem criar uma falha mais difícil.
O conjunto original possuía um anel de vedação solto, um sulco usinado, uma arruela, dois pinos de localização e uma instrução de trabalho indicando ao operador onde a vedação tendia a se soltar. A proposta de redesenho substituiu esse conjunto por um único suporte e uma borda de vedação moldada. O desenho tornou-se mais complexo, enquanto a estação foi simplificada.
Essa prática explica o uso crescente de componentes de borracha integrados. O objetivo não é alcançar o menor número de itens possível no papel, mas sim posicionar material flexível, suporte rígido e elementos de localização onde eles previnam problemas conhecidos de montagem ou desempenho.
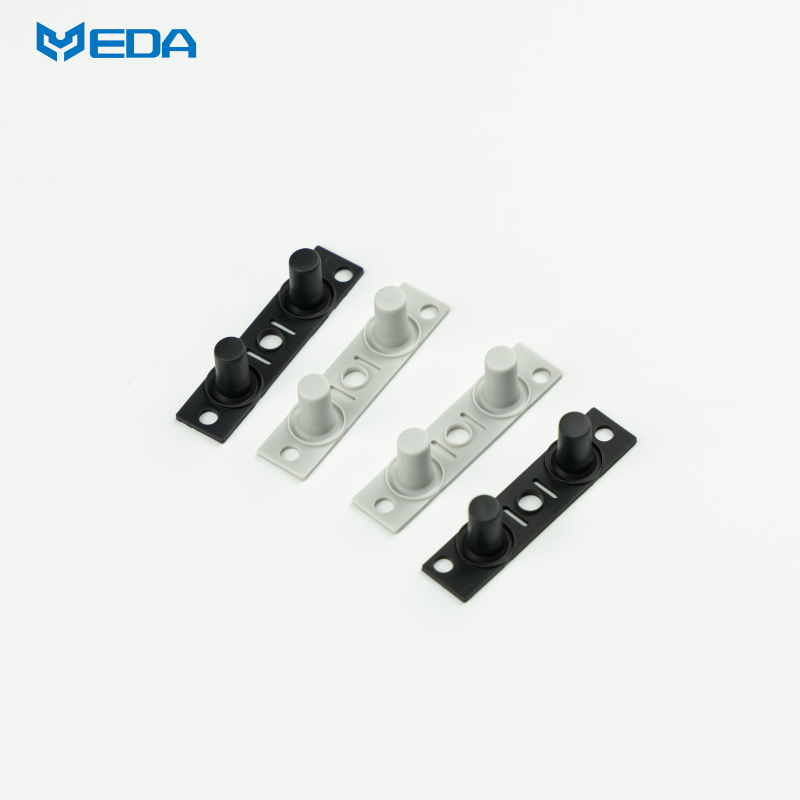
A defesa da combinação de peças
Os lacres soltos exigem compra, armazenamento, contagem e entrega separados. Durante a instalação, eles podem ser omitidos, duplicados, torcidos ou cortados.
Por meio de um suporte, por exemplo, o elemento de vedação é mantido em sua forma desejada e são criados orifícios para parafusos ou elementos visuais que permitem confirmar a instalação com mais facilidade.
Uma solução de vedação em peça única também pode eliminar a usinagem de ranhuras nas peças de acoplamento. Obviamente, o ganho só se materializa se a combinação do novo suporte e da ligação não criar uma situação de intolerância ou um problema de inspeção mais dispendioso. Portanto, a consolidação deve transferir, ou pelo menos repassar, a complexidade para o processo de fabricação que tenha a melhor chance de conter essa complexidade. Dessa forma, não se resulta em maiores taxas de refugo, mas sim em uma melhoria do rendimento do processo.
Uma reformulação de gabinete publicada
Parker dá um exemplo de uma caixa de controle e orientação aeroespacial que anteriormente possuía um anel de vedação instalado. Problemas com os testes de vazamento levaram a verificações repetidas do acabamento da superfície e da instalação do anel de vedação.
Como alternativa à solução existente, o fornecedor apresentou um novo projeto: uma peça única moldada por injeção, utilizando a tecnologia Gask-O-Seal. Segundo o fabricante, o tempo de montagem e o tempo gasto na correção de erros foram significativamente reduzidos. Além disso, foram apontados como benefícios a simplicidade dos encaixes, a redução dos pontos de vazamento, o menor risco de entrada de corpos estranhos e a facilidade de remoção da graxa durante a montagem.
Infelizmente, essa história pública do uso bem-sucedido de uma combinação de diferentes componentes de borracha para fins de vedação não serve como prova de que todas as vedações soltas precisam ser fixadas a uma placa.
Poderíamos supor que as falhas originais, a configuração da caixa e a pressão da limpeza foram justamente os fatores que tornaram a integração benéfica para aquele projeto específico.
Para onde a complexidade se desloca
A sobremoldagem de borracha oferece diversas opções que seriam desnecessárias se a vedação fosse deixada frouxa. É fundamental garantir que o inserto, feito de plásticos rígidos ou metais, esteja não apenas limpo e dimensionalmente estável, mas também posicionado corretamente no molde. A etapa de moldagem deve assegurar que a borracha alcance todas as bordas projetadas e não deixe resíduos. Além disso, o processo precisa proteger as interfaces de colagem contra contaminação e danos físicos causados por agentes desmoldantes, óleo ou mãos.
Um suporte feito de metal ou plástico também está envolvido na cadeia de tolerâncias da vedação. Planicidade, precisão no posicionamento dos furos e expansão diferencial causada pelo calor podem levar a alterações no grau de compressão ao redor do perímetro da área vedada. Mesmo que um suporte permita uma instalação simples, é possível que ele cause um ponto de baixa compressão se, por exemplo, a flange se curvar entre os fixadores.
A ligação é uma interface projetada
A adesão borracha-metal pode envolver preparação da superfície, aplicação de primer ou adesivo, pressão de moldagem, cura e pós-cura. Cada etapa requer limites e rastreabilidade. O resultado de um teste de tração em um corpo de prova não representa automaticamente uma borda fina próxima a um furo perfurado no suporte final.
A norma ASTM D429 contém vários métodos para comparar a adesão da borracha a substratos rígidos. O método aplicável depende da forma e da carga do espécime. Ele pode auxiliar na comparação de compostos e processos, mas o componente acabado pode sofrer descascamento, cisalhamento, fluidos, ciclos de temperatura e tensão local não reproduzidos pelo espécime padrão. [3]
A integração pode melhorar a prevenção de erros.
O material Integral Seal da Parker explica que um suporte rígido pode suportar elementos de vedação moldados, múltiplas portas e instalação visível. O fornecedor também observa que a seleção do suporte e do elastômero depende do fluido, da temperatura, da pressão e do histórico de movimento. [2]
Quando uma linha de produção utiliza inspeção visual, um contorno metálico ou um suporte com encaixe é mais fácil de detectar do que um anel flexível escuro dentro de um recesso. Recursos de retenção por parafuso podem manter a junta presa durante o transporte. Esses são controles de montagem, não propriedades do material.
A integração também pode reduzir a capacidade de manutenção.
Um técnico pode substituir um anel padrão sem descartar um suporte grande. Uma peça integrada pode exigir a substituição da unidade completa após um pequeno defeito de vedação. A decisão deve levar em consideração o acesso em campo, o método de diagnóstico, a estratégia de peças de reposição e se o suporte pode ser reutilizado com segurança.
O mesmo problema surge durante a fabricação. Se um defeito de adesão levar à rejeição de um inserto caro, o valor do refugo aumenta. As regras de reparo devem ser definidas antes da produção. Retoques adesivos descontrolados ou remoldagem localizada podem mascarar uma interface frágil e comprometer a rastreabilidade.
O Arquivo de Qualificação
Comece com a montagem básica. Registre os componentes, as operações, os erros comuns, os pontos de vazamento e o custo total de instalação. O projeto integrado proposto deve indicar qual falha cada novo recurso previne. Sem essa ligação, o projeto pode se tornar um desenho atraente sem nenhuma vantagem mensurável na fabricação.
Teste os moldes e as peças moldadas para a produção. Inspecione a posição do inserto, o preenchimento de borracha, a continuidade da colagem, as rebarbas e as dimensões críticas por cavidade. Envelheça as peças em fluidos e temperaturas relevantes e, em seguida, teste vazamentos, ciclos de pressão, relaxamento de torque e desmontagem. Seccione amostras onde as interfaces ocultas são importantes.
Uma segunda aplicação da sobremoldagem de borracha se justifica quando o transportador controla a compressão ou a orientação que antes eram controladas pelo tato. É também nesse caso que uma solução de vedação em peça única pode reduzir a variação, em vez de apenas diminuir as linhas de produção.
Antes de aprovar a consolidação, fotografe e cronometre os conjuntos de borracha existentes, compostos por várias peças, desde o recebimento, passando pela preparação dos kits, até a instalação e o teste de vazamento. Essas observações criam uma base de referência para o novo projeto e revelam se a principal perda decorre do manuseio, da usinagem, da inspeção ou da assistência técnica em campo.
A nova peça deve então ser testada na velocidade normal da linha de produção com operadores e equipamentos automatizados. Registre a força de instalação, a recuperação de falhas, a confirmação visual e a destinação da peça danificada. Um teste de vazamento em laboratório não demonstra que o componente consolidado pode prosseguir pela fábrica sem causar novos atrasos.
A Yida pode analisar componentes de borracha integrados quando o cliente fornece a montagem atual, os componentes de acoplamento, o caminho da carga, o fluido, a temperatura, o método de serviço e os volumes esperados. Para a adesão borracha-metal, inclua o tipo de substrato, o revestimento e os requisitos de corrosão para que a interface possa ser desenvolvida como parte do componente.



