
O design leve está remodelando a integração de componentes de borracha e metal.
O design leve está remodelando a integração de componentes de borracha e metal.
Uma análise do caminho de carga para materiais mistos de suportes mais finos e funções de elastômeros aderidos em veículos e equipamentos modernos.
O suporte ficou mais fino para reduzir a massa. O protótipo seguinte apresentou vazamento entre dois parafusos, mesmo com o cordão de vedação e o torque de aperto inalterados. O metal removido também reduziu a rigidez do flange, fazendo com que a junta se abrisse localmente durante os ciclos de pressão e temperatura.
Componentes leves de borracha e metal devem ser desenvolvidos levando em consideração o caminho da carga. A substituição do aço por alumínio, magnésio, plástico ou compósitos altera o comportamento em curvatura, a expansão térmica, a química da superfície e a corrosão. A borracha não pode compensar todas as consequências tornando-se mais macia ou mais alta.
Entre a máquina e o piso
Suportes e amortecedores servem para gerenciar vibrações, impactos e energia no final de um curso. Se o movimento se tornar mais rápido, isso pode alterar a frequência perturbadora ou simplesmente aumentar a energia do impacto. Uma peça usada para uma determinada velocidade da máquina provavelmente não será mais capaz de lidar com a mesma faixa de frequências após a máquina ser atualizada.
A demanda do mercado de automação por peças de borracha não se baseará apenas em novos equipamentos. Incluirá também o redesenho e a substituição de componentes. Novos sensores instalados por meio de adaptações, grandes cargas úteis e processos de fabricação rápidos podem alterar a carga, a temperatura ou a exposição a produtos químicos em torno de peças de borracha previamente instaladas.
A personalização requer uma entrada estável.
A palavra "Custom" (Personalizado) não deve ser interpretada como indefinida. É necessário registrar a geometria de acoplamento, a força ou pressão, o traçado do movimento, o ambiente, o ciclo de vida, o método de montagem e o limite de inspeção. Esses parâmetros oferecem ao fornecedor a opção de escolher entre uma geometria exclusiva que agrega valor ou uma vedação padrão que permanece mais segura.
As vedações para automação industrial, por exemplo, devem ser consideradas em condições normais e anormais. Situações como paradas de emergência, perda de ar, travamento, limpeza e longos períodos de inatividade podem causar o maior desgaste ou exposição a produtos químicos, mesmo que não façam parte do ciclo padrão.
Um Caminho para a Qualificação Prática
As peças de borracha para robôs, mesmo que ainda sejam apenas um conceito, devem ser capazes de responder a perguntas muito específicas, como: a força correta é aplicada no ponto de preensão do objeto? Haverá algum vazamento após a vedação? Para a produção de amostras, será necessário conhecer a cavidade, bem como o composto e o processo de fabricação utilizados. Essas amostras serão então testadas durante os procedimentos normais de operação e limpeza.
Os resultados dos testes também podem ser obtidos em formato de vídeo timelapse, caso não tenham sido realizados durante o período de teste. O uso de testes de vácuo é uma das melhores maneiras de determinar vazamentos na vedação, servindo como referência. Outros aspectos, como a força de inserção da vedação em uma determinada etapa e o tempo de resposta, podem ser determinados e verificados por meio de vídeo. A variação de temperatura e os níveis de vibração também podem indicar a degradação da vedação muito antes que seja visível a olho nu. A inspeção das faces de vedação e das áreas com maior grau de deformação após a desmontagem deve ser realizada.
As vedações de borracha para sistemas de automação são empregadas com um segundo propósito: a integração. Esses suportes colados ou elementos de localização moldados podem facilitar a preensão por braços robóticos, mas a adição de uma nova superfície de contato requer a validação da colagem e da folga. A célula de produção e o componente devem ser liberados simultaneamente.
O planejamento e a previsão de estoque devem definir claramente as quantidades de um protótipo, o aumento gradual da produção e a produção estável. Uma ferramenta com muitas cavidades pode economizar custos de conversão de unidades em grandes volumes, mas também pode adicionar tarefas de balanceamento e inspeção que podem ser desnecessárias para os projetos iniciais em desenvolvimento. A política de ferramental deve refletir o histórico real de pedidos de clientes do programa.
As equipes de manutenção também são clientes finais de um componente. O processo de substituição de uma bota ou para-choque personalizado deve ser claramente compreendido, assim como a orientação e as características a serem inspecionadas. Se uma versão do componente puder ser usada no mesmo local que outras duas, o sistema de etiquetagem não deve permitir que uma peça com dureza ou geometria incorreta chegue à máquina.
Em termos de projeto, os fatores de continuidade de fornecimento também desempenham um papel importante. A aprovação do fornecedor do composto, o prazo de validade do composto, a propriedade das ferramentas e a estratégia de peças de reposição devem ser considerados. Se o processo de produção de uma peça for muito complexo e não estiver documentado, há uma grande probabilidade de que essa peça, por si só, cause um tempo de inatividade maior do que o tempo de inatividade da peça de reposição que existia anteriormente.
Por fim, analise o custo em nível de máquina. A eliminação de dispositivos de fixação, troca de ferramentas, montagem manual etc., bem como a redução nos esforços de sensores e manutenção, devem ser incluídos no cálculo. Uma peça que requer apenas uma impressão não trará valor suficiente para que uma unidade de produção a substitua da peça padrão. No entanto, uma peça personalizada só vale o esforço se o seu custo adicional em comparação com uma peça padrão for menor do que o ganho obtido com a eliminação da peça padrão, mais cara.
Ao procurar um serviço como o da Yida para produzir peças de borracha personalizadas, esteja preparado para fornecer também o layout da célula, a função do componente, o meio de cultura, o traçado do ciclo, a carga, a temperatura, o método de limpeza, a embalagem e a capacidade anual planejada. Essas informações permitem transformar a demanda por componentes de borracha personalizados em uma peça que pode ser moldada e confirmada por meio de testes, entre outras etapas, sem a necessidade de começar do zero a cada vez.
Uma tendência mais ampla de união no setor automotivo
Um relatório técnico da 3M descreve a redução de peso em automóveis como uma resposta às metas de emissões e à massa das baterias de veículos elétricos. Ele examina a injeção de adesivo para unir materiais mistos em juntas estruturais nodais. O relatório trata de adesivos estruturais e não de borracha moldada, portanto, seus resultados não podem ser extrapolados diretamente. [1]
Sua relevância reside no problema de união: novas ligas, polímeros de engenharia e compósitos exigem processos que tolerem diferentes superfícies e trajetórias de carga. A integração de borracha e metal enfrenta a mesma necessidade de preparação e validação específicas para cada material.
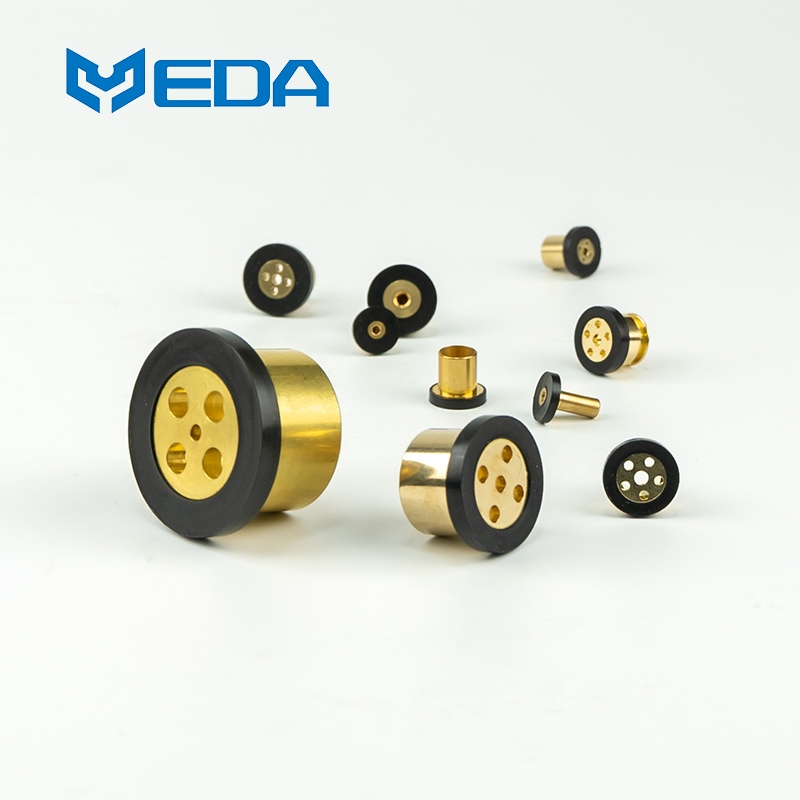
A integração pode eliminar mais do que apenas peso.
O selo Integral Seal da Parker combina um suporte rígido com um elemento de borracha vulcanizada. O fornecedor lista menos componentes soltos, instalação visível, vedação multiportas e remoção da usinagem de ranhuras entre as possíveis vantagens. A seleção do material ainda depende do fluido, da temperatura e da pressão. [2]
Um suporte mais leve não significa automaticamente um sistema mais leve se exigir flanges mais espessas, mais fixadores ou uma estrutura de fixação grande para se manter plano. A comparação deve incluir os componentes de acoplamento e as operações de montagem, e não apenas a massa do componente.
Exemplo de junta eletrônica
Parker Chomerics relata uma junta de elastômero condutor moldada usada para substituir uma junta de metal e material moldado no local em um componente eletrônico. O material selecionado foi descrito como leve e capaz de vedação ambiental e aterramento elétrico. [3]
A página pública não divulga a massa economizada nem as qualificações completas do cliente. Ela mostra que um perfil de junta personalizado pode combinar requisitos de compressão, aterramento e corrosão, o que representa uma forma mais abrangente de integração de baixo peso do que simplesmente reduzir a espessura do metal.
A indústria de manufatura apresenta novos modos de falha.
Insertos finos podem sofrer sobrecarga, deslocar-se ou deformar-se no molde. A inspeção automatizada deve confirmar a presença, orientação e posição do inserto antes da injeção. Após a moldagem, inspecione o preenchimento com borracha, as bordas de colagem, a planicidade e a localização dos furos na cavidade.
Para a colagem de borracha em metal leve, verifique os traços no banho de limpeza, lote do primer ou adesivo, idade da superfície e condições de cura. Se um inserto for rejeitado, determine se ele pode ser removido e reutilizado com segurança. Retrabalho descontrolado pode danificar revestimentos ou mascarar uma colagem fraca.
Solte o conjunto
Teste a vedação automotiva leve com suporte, carcaça, fixadores e revestimentos de uso em produção. Aplique torque, pressão, vibração, fluido e ciclos térmicos em ordem representativa. Meça vazamentos e movimentação da junta e, em seguida, inspecione a adesão e a cura permanente após a desmontagem.
Utilize construções com tolerâncias extremas para testar a vedação em compressões mínimas e máximas. Se o suporte for projetado para controlar a compressão, verifique sua espessura e deformação sob a carga do parafuso. Se for utilizado um retentor de plástico, inclua condicionamento por fluência e umidade.
Uma segunda análise dos componentes elastoméricos colados deve considerar a manutenção. A substituição, a limpeza e a proteção contra corrosão galvânica podem mudar quando a vedação e o suporte se tornam uma única peça. As instruções de manutenção fazem parte da decisão de integração.
A comparação também deve preservar uma base de referência convencional. Meça a massa do suporte, o hardware instalado, o desempenho em relação a vazamentos, o tempo de montagem e a taxa de danos para ambos os projetos. Isso evita que uma redução de peso localizada seja relatada como um benefício do sistema quando suportes ou fixadores adicionais a anulam.
Nos casos em que a reciclagem ou a separação de materiais sejam importantes, documente como o conjunto colado será tratado ao final de sua vida útil. Uma interface durável e valiosa em serviço pode dificultar a separação, portanto, o programa deve definir a rota de recuperação aplicável sem comprometer a resistência da ligação.
A Yida pode analisar componentes leves de borracha e metal quando o cliente fornece o material de base e o revestimento, a rigidez do flange, o padrão de fixação, a variação de temperatura, os fluidos, as cargas e o método de serviço. Essas informações permitem verificar a redução de massa em relação à vedação e à margem de adesão.



