
A manufatura inteligente está remodelando o controle de qualidade para peças moldadas de borracha.
Loop que conecta processamento de sinais, decisões de câmera, medições de laboratório e desempenho da peça finalizada.
O sistema de visão reduziu a pressão em uma cavidade devido a rebarbas. Os registros da prensa mostraram que a queda de pressão ocorreu três ciclos antes, mas a imagem, o traçado do processo e o lote do material estavam em bancos de dados separados. A fábrica possuía automação em todos os pontos, mas ainda assim não havia um método confiável para reconstituir o que havia acontecido.
Se a indústria de fabricação de borracha se tornar inteligente, interligando esses registros para que se tornem úteis, o controle de qualidade do produto se transformará. O aumento no número de sensores não resultará necessariamente em melhorias na tomada de decisões. Dados continuam sendo dados. Para que os operadores os utilizem, os dados precisam de identificação da peça, referência temporal, limite validado e resposta.
O Antigo Instantâneo da Inspeção
Historicamente, a inspeção da qualidade da borracha moldada era feita manualmente, com amostras para inspeção visual, verificação dimensional e relatórios finais de análise do material. Embora essas técnicas ainda sejam amplamente utilizadas e até mesmo valorizadas, uma grande desvantagem é que o problema só é descoberto após vários ciclos de produção. Elas fornecem pouca informação sobre as causas.
Sistemas integrados podem interligar a cavidade, o ciclo, o lote de compostos, as condições de cura, o resultado da inspeção e o lote de embalagem. Essa informação auxilia no confinamento e ajuda os engenheiros a testar sinais do processo que preveem defeitos.
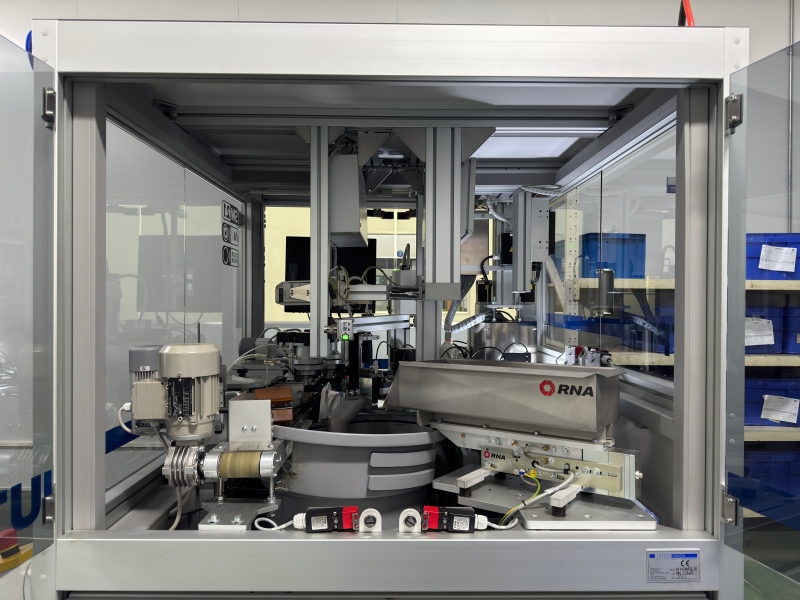
Uma câmera cria um sistema de medição
A inspeção automatizada de borracha permite verificar a presença, posição, dimensões, rebarbas e defeitos superficiais visíveis em velocidade de produção. Peças pretas e macias, superfícies de moldes reflexivas e orientação variável dificultam a obtenção de imagens. Iluminação, apresentação e amostras com defeitos fazem parte do método de medição.
Um modelo treinado com base em produção aceita pode não reconhecer um rasgo raro ou um tipo de contaminação. A validação deve testar amostras comprovadamente boas e comprovadamente defeituosas em diferentes cavidades, cores, estados de superfície e configurações de equipamentos. Aprovações e rejeições falsas exigem limites distintos.
O NIST está construindo um ambiente de teste.
A célula de trabalho de operações robóticas colaborativas do NIST usa robôs, transportadores, câmeras, sensores e registradores de dados para estudar o monitoramento de manufatura orientado por IA. A plataforma tem como objetivo explorar a detecção de anomalias e a prevenção de erros de processo em uma operação de múltiplos estágios. [1]
O CROW marca e limpa peças de vidro, e não borracha moldada, portanto não serve como prova para um resultado de inspeção de borracha. Seu valor reside no modelo do sistema: produção, inspeção, manuseio e troca de dados são avaliados em conjunto antes que uma decisão de IA seja considerada confiável.
Um caso atual de fabricação
Um caso de sucesso do NIST MEP de 2026 descreve a CJB Industries implementando software de dados em tempo real e um novo sistema de gestão da qualidade. O NIST relata uma redução de 51% no preço da não conformidade e um aumento de 20% na capacidade de produção. [2]
A CJB é uma fabricante de produtos químicos, não de moldagem de borracha, e seus números não devem ser apresentados como resultados esperados para outra fábrica. O caso demonstra como os dados da fabricação de borracha podem contribuir para a qualidade somente quando a coleta, a visualização, o fluxo de trabalho e o uso pela equipe são desenvolvidos em conjunto.
Os sinais do processo precisam de significado no produto.
A pressão na cavidade, a temperatura do molde, o tempo de cura e a posição de injeção podem estar correlacionados com injeções incompletas, ar aprisionado ou alterações dimensionais. Essa correlação deve ser estabelecida considerando a ferramenta e o composto específicos. Um limite copiado de outro molde pode gerar alarmes confiáveis, porém irrelevantes.
O controle de qualidade digital para borracha deve reter sinais brutos ou devidamente resumidos por tempo suficiente para investigação. O modelo de dados deve preservar unidades, calibração do sensor, taxa de amostragem, revisão da receita e sincronização de tempo.
O fio digital chega à inspeção.
O Smart Manufacturing Systems Test Bed do NIST interliga dados de projeto, fabricação, inspeção e verificação por meio de um fio digital. A instalação é um ambiente de pesquisa e sua arquitetura não prescreve uma pilha de software comercial específica. [3]
Para o controle de qualidade de borracha moldada, o objetivo comparável é uma relação rastreável entre as características do desenho, a origem do processo, o método de medição e a decisão de aceitação. Quando o desenho é alterado, o programa de inspeção e os limites adequados devem ser alterados em conjunto.
A revisão humana ainda desempenha um papel definido.
Os operadores percebem contaminação, comportamento incomum de liberação e ruídos que podem não estar presentes no modelo do sensor. Um sistema inteligente deve capturar essa observação com contexto de lote e ciclo. Também deve mostrar por que uma peça foi rejeitada e como solicitar uma revisão.
A inspeção automatizada de borracha requer um processo de sobreposição controlado. A aceitação manual deve registrar a imagem, a categoria do defeito, a autoridade decisória e a destinação. Caso contrário, os dados usados para o treinamento futuro do modelo se tornam não confiáveis.
Valide o ciclo de qualidade.
Comece com um modo de falha dispendioso ou relevante para a segurança. Defina o defeito e sua consequência funcional, colete amostras representativas, valide a medição, conecte os sinais do processo e teste o plano de reação durante um ensaio controlado.
Confirme os resultados selecionados com testes de laboratório e em peças acabadas. Uma câmera pode detectar a posição do cordão de solda, mas não pode comprovar o desempenho em relação a vazamentos. Um modelo de processo pode prever o comportamento da cura, mas não pode substituir os testes necessários de envelhecimento, compressão ou adesão.
Uma segunda revisão da fabricação de borracha inteligente deve testar a própria falha de dados. Ausência de registros de data e hora, substituição de uma câmera, desvio do sensor ou interrupção da rede exigem respostas seguras. A produção não deve continuar indefinidamente sob a suposição não verificada de que o sistema de qualidade está monitorando.
A manutenção do modelo deve estar incluída no plano de controle. Alterações na iluminação, lentes, cor da peça, acabamento do molde ou quantidade de defeitos podem reduzir a precisão da inspeção. Os gatilhos de revalidação e as amostras de desafio retidas devem ser acordados antes da liberação do sistema.
A cibersegurança e o controle de acesso também afetam a confiabilidade dos registros. Os limites de receita, os limiares de inspeção e os registros de destinação devem mostrar as alterações autorizadas. Os backups precisam de um teste de recuperação para que uma falha no sistema de dados não apague as evidências necessárias para a liberação do envio.
Yida pode discutir o controle de qualidade digital para borracha quando o cliente define defeitos críticos, limites de aceitação, nível de rastreabilidade e risco funcional. Essas informações ajudam a conectar os dados de fabricação da borracha às decisões que protegem a peça moldada entregue.



