
Como a inspeção por visão com IA melhora a qualidade das vedações de borracha e reduz defeitos
O que câmeras, iluminação e modelos de inspeção treinados podem — e não podem — controlar em uma linha de moldagem de borracha.
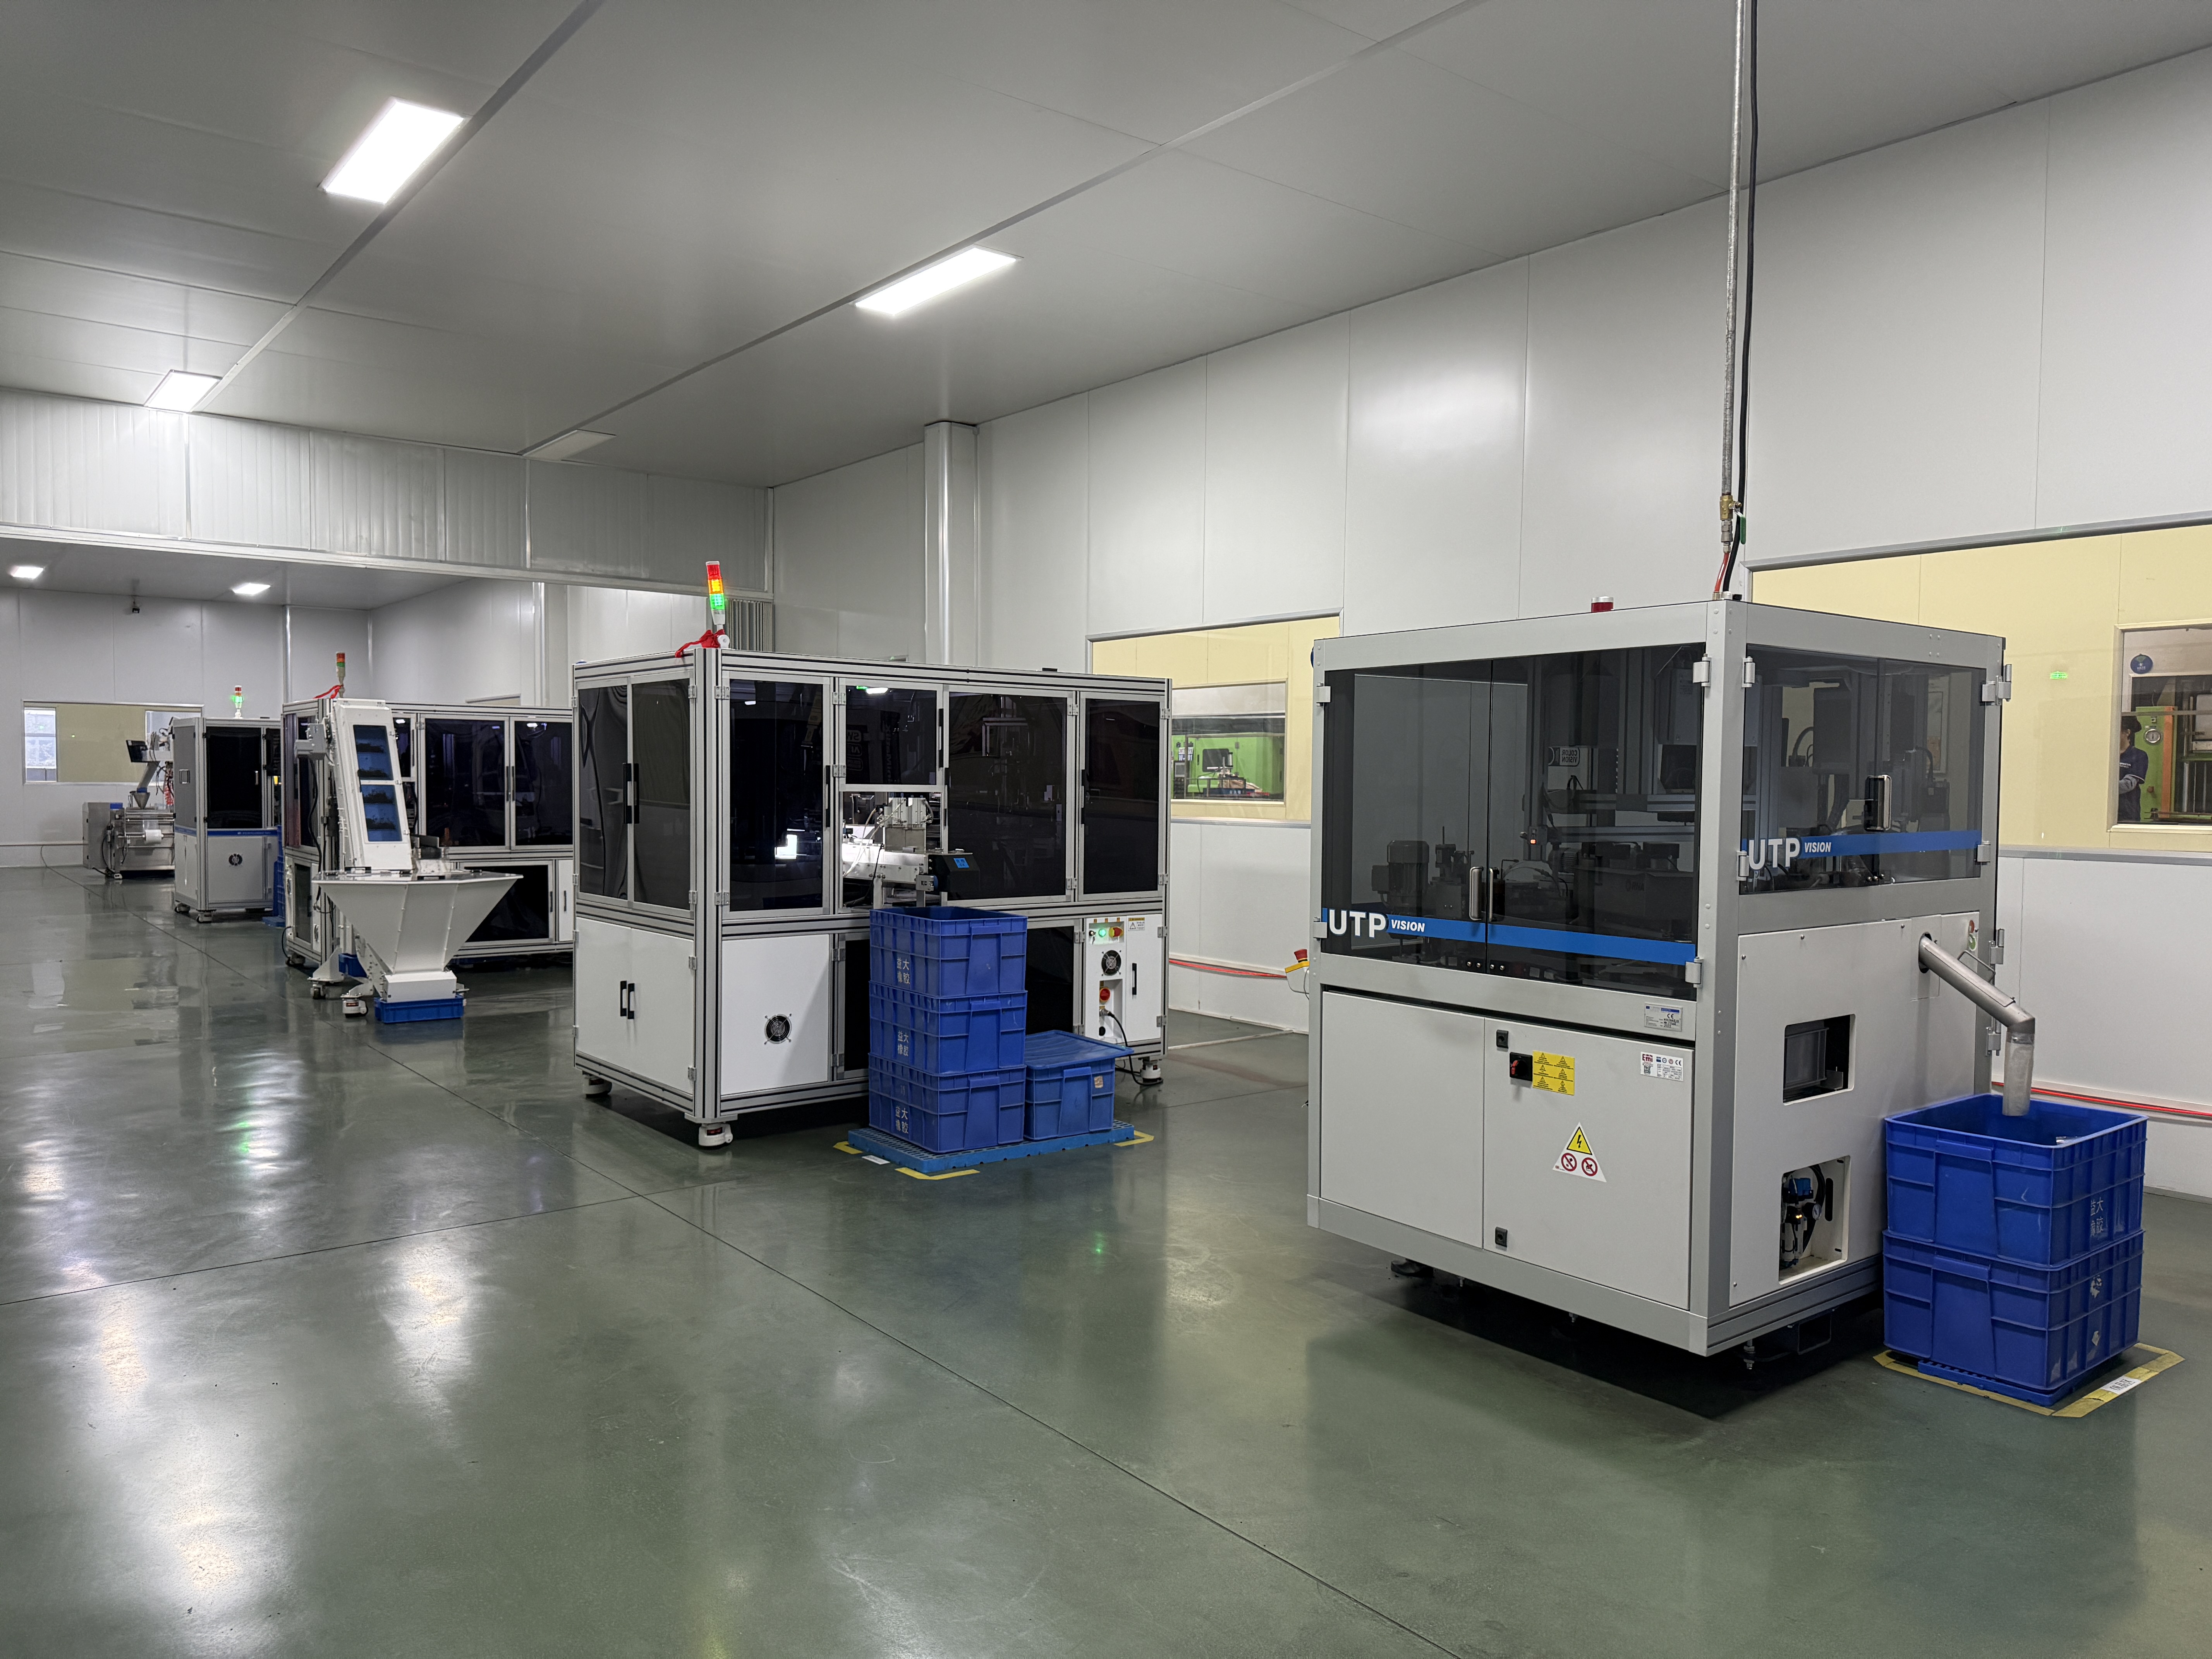
A aceitação visual está se tornando mais mensurável.
A inspeção de superfície é uma prática tradicional na produção de borracha, mas atender aos padrões está se tornando cada vez mais difícil se forem utilizados apenas controles manuais. A norma ISO 3601-3 descreve e categoriza os defeitos superficiais em anéis de vedação, além de estabelecer os limites para o tamanho máximo desses defeitos; o documento está passando por atualizações sistemáticas. O fato é que métodos de aprendizado profundo, que fornecedores de visão industrial já haviam demonstrado, agora são utilizados para inspeção automatizada na produção, e isso é apenas uma das muitas inovações em curso.
É possível perceber uma relação entre esses dois eventos.
Os sistemas de selagem atuais apresentam mais cavidades, maior variedade de produtos e prazos de entrega mais curtos. Um inspetor bem treinado consegue identificar instantaneamente uma borda rasgada; porém, pequenas rebarbas, contaminações escuras ou marcas superficiais de moldagem podem apresentar uma aparência totalmente diferente dependendo das condições de iluminação ou da pessoa que opera o equipamento; portanto, o requisito fundamental, nesse caso, é a consistência dos resultados.
A inspeção por visão com IA é útil nesse contexto porque consegue comparar cada peça apresentada com base na mesma lógica de decisão e armazenar o resultado. Ela não define o padrão de aceitação. As equipes de engenharia e qualidade ainda precisam decidir quais defeitos nas vedações de borracha são relevantes, qual o tamanho máximo permitido e onde são tolerados.
A câmera precisa enxergar a superfície funcional.
Uma vedação de borracha não é uma arruela metálica plana. Ela dobra, enrola, cede e reflete a luz de forma irregular. Compostos pretos podem ocultar contaminações pretas. O silicone pode parecer translúcido em um ângulo e opaco em outro. As linhas de junção criam sombras que se assemelham a rachaduras, enquanto deformações inofensivas durante o manuseio podem alterar o contorno de uma imagem para outra.
Por isso, a inspeção de vedações de borracha começa com a apresentação e a iluminação, e não com o software. A peça pode precisar girar, passar por um trilho de vidro ou ser visualizada de cima e de lado. A luz difusa pode reduzir o brilho; a iluminação de fundo facilita a medição do perfil externo. Uma pequena mudança no ângulo da câmera pode revelar um corte que desaparece em uma vista superior.
No caso de uma imagem com problemas de instabilidade, o modelo também será instável. Para incorporar a resolução da câmera, a escolha da lente, a distância de trabalho, o tempo de exposição e a repetibilidade da fixação em uma configuração de inspeção, recomenda-se seguir uma lista de verificação detalhada. O sistema também requer um número suficiente de pixels acima do menor defeito rejeitável. Caso contrário, a detecção de defeitos de vedação se torna um palpite disfarçado de automação.
Quais defeitos podem ser encontrados?
Os alvos típicos incluem excesso de flash, fotos curtas, cortes, rasgos, rachaduras, partículas presas, bolhas, marcas de queimadura, bordas danificadas e perfis distorcidos. Em produtos montados, a câmera também pode verificar se um anel de vedação está presente, encaixado corretamente ou fornecido na cor correta. Cada alvo requer sua própria visualização de imagem e regra de aceitação.
Alguns defeitos em vedações de borracha são apenas estéticos; outros criam um caminho direto para vazamentos. Uma marca em uma face não funcional pode ser aceitável, enquanto a mesma marca em um lábio de vedação não é. Portanto, a inspeção visual automatizada deve utilizar zonas. Superfícies críticas podem receber uma verificação mais rigorosa do que áreas de contato com a embalagem ou bordas sem vedação.
É possível realizar verificações dimensionais quando o contorno está visível e a geometria da imagem é controlada. Diâmetro externo, posição do furo, largura do perfil e altura do excesso de material são exemplos comuns. No entanto, peças macias podem se mover, portanto, uma medição óptica não deve substituir automaticamente um instrumento de medição calibrado ou uma inspeção dimensional baseada em desenho técnico.
Por que a IA lida melhor com peças flexíveis do que com regras fixas?
A visão tradicional depende muito de limiares, bordas e padrões fixos. Funciona bem quando as peças boas parecem quase idênticas. A borracha é menos cooperativa. Duas vedações aceitáveis podem estar posicionadas de forma diferente na esteira, apresentar texturas ligeiramente diferentes ou conter variações inofensivas decorrentes da moldagem e do corte.
Um modelo de IA pode ser treinado com exemplos que representam essa variação normal. Dependendo da tarefa, o modelo pode classificar uma peça inteira, localizar um defeito conhecido ou sinalizar uma anomalia que não se assemelha à população aprovada. Boas imagens de treinamento devem incluir diferentes cavidades, lotes, orientações e variações normais de cor. Imagens defeituosas devem abranger os modos de falha que se espera que a linha de produção detecte.
A Cognex descreve esse problema em sua aplicação de vedação de silicone moldada por injeção líquida para smartphones. As vedações à prova d'água são estreitas, flexíveis e difíceis de visualizar contra um fundo complexo. Seu exemplo utiliza múltiplas câmeras para uma visão completa de 360 graus e treina a ferramenta de detecção de defeitos com base em peças aceitáveis, bem como em inclusões estranhas, danos de prensagem, excesso de cola e outras falhas. A principal vantagem não é que o modelo veja um defeito imaginário. Ele aprende a ignorar a variação natural de boas vedações, rejeitando alterações com consequências funcionais.
Duas aplicações publicadas mostram a diferença.
Uma segunda aplicação da Cognex lida com vedações flexíveis usadas em máscaras químicas e respiradores. As vedações podem ceder ou se deformar ao se aproximarem da câmera, alterando sua forma aparente mesmo quando a peça está funcional. A abordagem publicada treina com base na gama de aparências aceitáveis e, em seguida, identifica anomalias fora dessa gama. Este é um exemplo prático de inspeção visual por IA sendo usada onde modelos rígidos apresentam dificuldades.
Os exemplos automotivos da KEYENCE são variados. Com o auxílio de iluminação multicolorida, é possível visualizar minúsculos contaminantes em buchas de borracha e detectar ligeiras variações de cor em anéis de vedação ou juntas de diferentes fabricantes. Além disso, existe uma aplicação que verifica o posicionamento correto dos anéis de vedação durante o processo de montagem. Esses exemplos servem para ilustrar como três tipos de tarefas, frequentemente consideradas como uma só, podem ser facilmente identificadas: a inspeção de superfícies, a triagem com base em materiais ou cores e a verificação da correção da montagem.
Nenhum dos exemplos sugere que uma única câmera resolva todos os problemas. A qualidade da vedação de borracha melhora quando a estação de inspeção é projetada em torno de um defeito definido, uma visão controlada e uma ação a ser tomada após a falha. Essa ação pode ser a rejeição, a revisão pelo operador, o isolamento da cavidade ou um ajuste no processo.
O tempo de ciclo e as rejeições falsas são tão importantes quanto a precisão.
Um teste em laboratório pode ser pausado entre as imagens. Uma linha de moldagem não. Se a produção for de 60 peças por minuto, a decisão completa — captura de imagem, processamento, comunicação e tempo de rejeição — precisa caber em aproximadamente um segundo. Múltiplas visualizações reduzem ainda mais o tempo disponível, a menos que as câmeras operem em paralelo.
As equipes de qualidade devem monitorar dois tipos de erros. Uma aceitação indevida permite que uma peça defeituosa continue em produção; uma rejeição indevida remove uma peça boa e aumenta os custos. O equilíbrio depende do risco. Um lacre de segurança essencial pode justificar uma revisão manual mais rigorosa do que uma tampa protetora contra poeira não crítica. Relatar apenas a porcentagem geral de precisão oculta essa relação de custo-benefício.
Um registro de qualificação útil documenta os resultados por tipo de defeito, cavidade, lote e cor da peça. Amostras com problemas devem ser guardadas para verificações posteriores. Após um reparo no molde, alteração na iluminação ou nova cor do composto, o modelo precisa ser verificado antes da retomada da produção normal. Isso transforma a inspeção de vedações de borracha em um processo controlado, em vez de uma configuração única de software.
A visão não pode substituir os testes de materiais e desempenho.
Uma câmera vê a aparência. Ela não pode confirmar se a borracha preta é NBR em vez de EPDM, medir a dureza, comprovar a resistência à tração ou prever a deformação permanente por compressão. Uma imagem perfeita ainda pode pertencer ao composto errado. A inspeção por visão com IA deve ser realizada em conjunto com a identificação de materiais, o controle dimensional e os testes de laboratório.
A mesma precaução se aplica a defeitos internos. Vazios ou má adesão abaixo da superfície podem exigir seccionamento destrutivo, radiografia, ultrassom ou testes funcionais. A detecção óptica de defeitos de vedação é mais eficaz quando a falha atinge uma superfície visível ou altera o perfil da peça.
O plano de inspeção deve especificar quais riscos são cobertos pela inspeção visual automatizada e quais são cobertos por outros métodos. Limites claros impedem que um resultado de aprovação na inspeção por câmera seja interpretado como prova de conformidade total do produto.
Elaborando um Plano de Inspeção que Possível de Auditoria
Antes do início do treinamento, defina um catálogo de defeitos. Inclua fotografias, nomes dos defeitos, localização, regra de tamanho, gravidade e destinação. Vincule esses limites ao desenho, à amostra do cliente ou à norma ISO 3601-3, quando aplicável. Peças com defeitos limítrofes merecem uma análise própria, em vez de serem simplesmente misturadas à pasta de peças aprovadas.
O armazenamento de dados também é importante. Sempre que possível, salve o resultado da peça, o horário, o código do produto, o lote e a cavidade. Um acúmulo repentino de rebarbas em uma cavidade ou contaminação após uma troca de material é mais útil do que um total de rejeições mensais. O registro de imagens pode direcionar a equipe de produção para a origem do problema.
Por fim, revise a estação com amostras reais da linha de produção. Imagens de laboratório impecáveis não são suficientes. Poeira na lente, vibração, névoa de óleo, luz ambiente e sobreposição de peças podem afetar o desempenho. A qualidade da vedação de borracha depende da manutenção de toda a célula de inspeção, e não apenas do modelo de treinamento.
Como a Yida pode apoiar um programa de qualidade pronto para a visão
A Dalian Yida Precision Rubber Products Co., Ltd. fornece anéis de vedação, juntas e componentes de borracha moldados sob medida para clientes industriais. Para projetos que incluem inspeção por visão com IA ou outras verificações automatizadas, a Yida pode trabalhar com base no desenho do cliente, amostras aprovadas e limites de defeito ao preparar os requisitos de produção e inspeção.
Informações úteis incluem as superfícies de vedação críticas, o tamanho do defeito rejeitável, as zonas estéticas, o material e a cor, a identificação da cavidade, a orientação da embalagem e a rastreabilidade necessária. Amostras de diferentes cavidades e lotes normais podem ajudar a definir a variação que um sistema de inspeção deve aceitar.
A Yida não considera o resultado da câmera como substituto para o controle de materiais e dimensões. O objetivo é combinar critérios visuais claros com confirmação da composição, medições e inspeção de lotes. Envie o desenho da aplicação, o padrão de qualidade, a quantidade esperada e os requisitos de inspeção para uma análise prática e orçamento.



